Produksjon av forskjellige avanserte stoffer når 7 millioner meter årlig, inkludert et bredt spekter av fasjonable nye produkter og utsøkte gjenstander, med en bred dekning av fargemønstre.

Språk
Tekstilveving forklart: vevtyper, stoffkvalitet og kildeveiledning
2026-10-09
En 14-vals cordfløyel og en 24-vals cordfløyel kan forlate samme mølle, farget i samme bad, og bare én av dem vil overleve en pæleknusing etter en førti minutters containertur. Fiberen er identisk. Det som er forskjellig er hvordan vevstolen flettet varp og veft, og hvor godt etterbehandleren låste strukturen.
Tekstilveving er det stadiet hvor de fleste senere kvalitetsargumenter allerede er avgjort. Skygge, krymping, skjevhet, sømglidning, pilling, til og med hvordan et plagg oppfører seg når et merke overfarger det, alt går tilbake til garntall, ender og plukker per tomme, og vevingen. Notatene nedenfor kommer fra en vertikalt integrert fabrikk i Changzhou, Jiangsu som spinner, vever, farger og etterbehandler rundt syv millioner meter vevd stoff i året for kjøpere av klær, hjemmetekstiler og industri.
Hva tekstilveving faktisk kontrollerer
Veving låser tre ting i det øyeblikket stoffet forlater vevstolen: Dimensjonsstabilitet, overflatekarakter og hvor lett stoffet absorberer farge og finish.
Alt nedstrøms forhandler med disse tre. En tenter kan trekke ut to eller tre prosent av gjenværende krympe og en kalender kan flate en overflate, men ingen etterbehandlingsrute forvandler en løs glattvev til en stabil twill eller gir en 1/1 poplin drapering av en sateng. Kjøpere som godtar det, slutter å krangle med fargehuset og begynner å spesifisere vevstolen i stedet.
- Warp : de langsgående garnene holdt under strekk på vevstaven; varptall setter grunnstyrken.
- Innslag : tverrgående garn satt inn med griper, luftstråle eller vannstråle; plukketetthet driver vekt og deksel.
- EPI og PPI : ender per tomme og plukker per tomme, de to tallene som kombineres med garnantall for å gi dekkfaktor.
- Vev gjenta : den minste blokken med ender og hakker som går igjen på tvers av duken.
- Crimp : bølgene et garn tar når det passerer over og under naboene, kilden til mest krymping og forlengelse.
Definisjon Tekstilveving er sammenfletting av to vinkelrette garnsett, renning på langs og veft på tvers, på en vevstol, gjentatt i en fast sekvens kalt vevrepetisjonen. Vanlig vev repeterer på 2 ender med 2 plukk, en 3/1 twill repetisjoner på 4 av 4, og en kordfløyel gjentar på en mye større blokk som også inneholder de haugdannende flottørene.
Kjøperne av de fire vevfamiliene sammenligner mest
Nesten alle produksjonsvevde stoffer tilhører en av fire strukturelle familier. Jacquard og dobby er mønstersystemer lagt på toppen av dem, ikke en femte struktur.
| Vev familie | Interlacement | Hånd og oppførsel | Typisk sluttbruk |
| Vanlig | 1/1 på en 2 x 2 repetisjon | Fast, flat, lav strekk, høyeste dekning per vektenhet | Poplin, voile, lerret, laken, filtre |
| Twill | Diagonale flyter, 2/1, 3/1 eller 4/1 | Tettere enn vanlig ved likt antall, bedre drapering, mer slitestyrke | Denim, chino, kavalerietwill, arbeidstøy |
| Sateng og sateng | Lange flyter over fire eller flere ender | Høy glans, myk hånd, lavere slitestyrke, utsatt for hake | Fôr, sengetøy, formelle klær |
| Haug | Ekstra renning eller veftflyter kuttet etter veving | Hevet overflate, dyp tekstur, nyanse skifter med retning | Kordfløyel, fløyel, trekk |
Dekkfaktor slår vekt. To stoffer på 240 g/m2 kan ikke oppføre seg likt hvis det ene er en stramt glattvev og den andre en løs 4/1 sateng. Be om dekningsfaktor, EPI og PPI før du krangler om gram per kvadratmeter.
En jacquardvevstol kan veve ensfarget, kypert eller pælestrukturer, fordi mekanismen bare gir mønsterkontroll. Hvis du trenger overflateinteresse, er det nyttige spørsmålet hvilken grunnstruktur mønsteret sitter på. En fyldigere gjennomgang av vevetyper, stoffkvalitet og innkjøpssjekker er verdt å lese før du godkjenner en fargeprøve.
Hvordan vevstruktur endrer stoffytelse
Fire målbare forskjeller dukker opp i nesten hvert vevd stoffprogram: krymping, skjevhet, pilling og fargestoffopptak.
7M m
Vevd stoff per år
12 000 m2
Mølleanlegg i Changzhou
20
Åre veving siden 2005
GRS
Sertifisert resirkulert bomull
Crimp driver krymping. En vanlig veving tvinger hvert veftgarn til å bøye seg over og under hver ende, så det slipper mer krymping i vask enn en twill med lengre flyter. En 1/1 poplin og en 2/1 twill med samme garnantall kan lande tre prosentpoeng fra hverandre på gjenværende krymping, og derfor bør konstruksjonsstandarder navngi vevingen, ikke bare fiberen.
Skew følger flyteretningen, og twill forstørrer den fordi flottørene alle løper samme vei. Forståelse hvordan den diagonale strukturen til twill oppfører seg under spenning sparer en lang krangel om plaggvri etter klipping.
Luvstoffer er deres egen sak. En 14-vals cordfløyel og en 24-vals fløyel er begge pelstrukturer, men buntantall, haugtetthet og veftspenning avgjør hvordan luren holder, hvordan skyggen skifter når den børstes, og hvordan kluten ser ut etter ti hjemmevask. Be om antall per tomme, haugretning og en vasketest på produksjonsfargepartiet i stedet for laboratoriedypet.
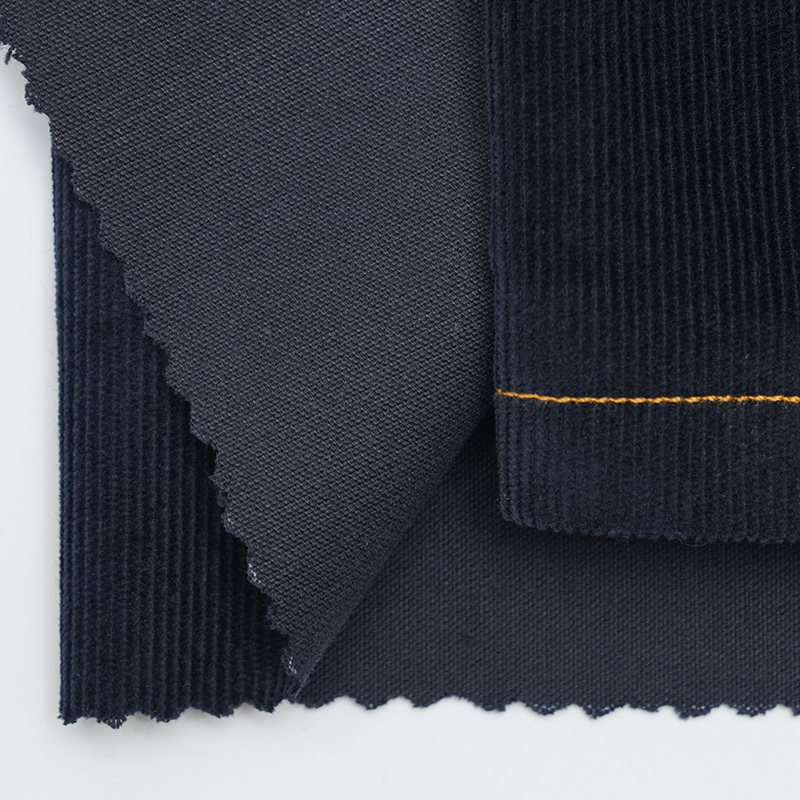 GS1155 14-Wale GRS bomull Corduroy farget stoff 14-vals resirkulert cordfløyel i bomull med stretch; sammenlign bølgetall, luvretning og vaskeytelse for luggstoffprogrammer. Se produkt →
Matchende vev til sluttbruk
Tilpass vevingen til belastningen stoffet vil bære, ikke til utseendet på prøvekortet.
Klær
Twill og cordfløyel bærer struktur og tekstur, poplin holder skjorten skarp, sateng serverer fôr. Spesifiser skjevhetstoleranse og krymping før skjæring.
Hjemmetekstil
Sengetøy og gardiner favoriserer sateng- og celluloseblandinger for hånd og drapering, men letthet og krympekontroll betyr mer her enn i klær.
Teknisk og utendørs
Vanlige og twillbaser aksepterer belegg, kalandrering eller laminering. Be om slitesykluser og bøyningsmotstand på den ferdige kluten.
Celluloseblandinger oppfører seg annerledes på identiske vevstolinnstillinger. En bomull-tencel twill med samme valg per tomme kommer av vevstolen med en mykere hånd og litt høyere gjenværende krymping enn en ren bomullstwill, så hjemmetekstilprogrammer bør spesifisere blandingsforholdet og vevingen, ikke bare fibernavnet. Vevd og farget som et enkelt parti, en 65/35 bomull-tencel twill er langt lettere å kontrollere enn en blanding av leverandørpartier.
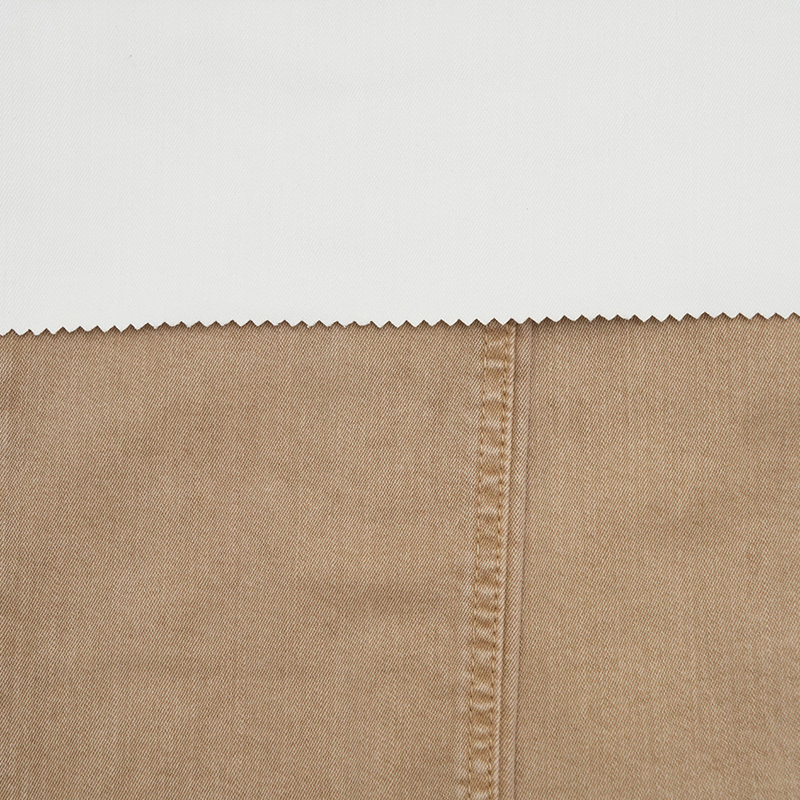 GS17065B bomull-tencel twill farget klut Cotton-Tencel twill med spandex og polyester; spesifiser blandingsforhold og veving for konsistent etterbehandling og inspeksjon. Se produkt →
Etterbehandling og kvalitetskontroller som avgjør forsendelsen
Et vevd stoff passerer eller svikter på målstreken og ved inspeksjonsrammen, ikke ved vevstolen.
- Greige inspeksjon. Verifiser EPI, PPI, bredde og varpstriper mot den godkjente konstruksjonen; knuter og slubber graderes her, ikke etter farging.
- Forberedelse til farging. PFD-duken må fuktes jevnt, fordi ujevn sugeevne senere viser seg som striper som ingen gjenfarging skjuler.
- Farging og nyansetilpasning. Match produksjonspartiet til standarden under kjøperens lyskilde; metamerisme er ofte et problem med vevtetthet, ikke et fargestoffproblem.
- Belegg og etterbehandling. Belegg sitter på vevingen, så en hoppet ende eller slakk plukk blir en beleggsfeil. Registrer beleggets vekt i gram per kvadratmeter.
- Siste firepunkts inspeksjon. Defekter scores per 100 kvadratmeter; alt over de avtalte punktene er en avvisningslott, uansett hvor god hånden føles.
Forhandle tallene, ikke adjektivene. Bredde, vekt per kvadratmeter, EPI og PPI, svinn etter én hjemmevask, fargeekthetsgrad og poeng per 100 kvadratmeter hører med i kontrakten. Premium kvalitet hører hjemme i brosjyren.
Belegg er der et teknisk stoff tjener sin pris. En bomullstwill-base belagt på den ene siden får vannavstøtende motstand, slitestyrke og formbevaring samtidig som den beholder en vevd hånd som laminater sliter med å kopiere, og det er grunnen til at belagt vevd duk fortsatt er standard for arbeidsklær, utendørs skall og industrielle deksler.
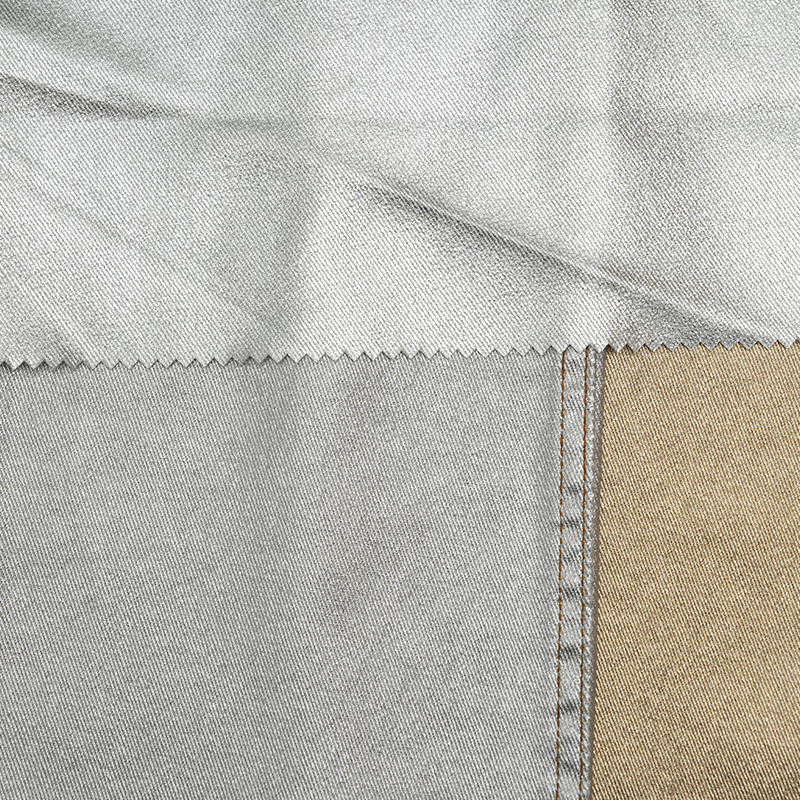 GS3170 Cotton Twill Dyed Coating Cloth Belegg av bomullstwill med spandex for arbeidsklær og uniformer; sjekk vevgjentakelse og belagt vevd ytelse etter gjentatt vask. Se produkt →
FAQ: Tekstilvevingsspørsmål kjøpere spør
Vevstruktur er den billigste kvalitetsbeslutningen i et stoffprogram, fordi den tas før en enkelt kilo fargestoff kjøpes.
Hva er tekstilveving på en enkel måte?
Tekstilveving er sammenfletting av langsgående varpgarn og tverrgående veftgarn i rette vinkler på en vevstol. Rekkefølgen de krysser danner vev-repetisjonen, og den gjentakelsen avgjør hvordan det ferdige stoffet oppfører seg.
Hvilken vevstruktur er sterkest?
Slettvev gir den høyeste dekkfaktoren og den mest stabile strukturen for et gitt garnantall, mens twill vanligvis vinner på rive- og slitestyrke fordi dens flyter sprer stress over flere garn. Det finnes ingen sterkeste vev, kun vevingen som matcher belastningen, finishen og pleieetiketten.
Påvirker vevstrukturen hvordan stoffet tar fargestoff?
Ja. Strammere konstruksjoner med høy dekkfaktor motstår penetrering og trenger lengre forberedelses- og fargesykluser for samme dybde, mens løse strukturer absorberes raskere, men varierer mer mellom partiene.
Hvor mye stoff bør jeg teste før en massebestilling?
Nok for en full vask og slitasjeprøve, typisk tre til fem meter per fargekuttet fra produksjonskonstruksjonen i stedet for en håndprøve. Testkrymping etter én hjemmevask, fargeekthet og overflateoppførsel etter slitasje på luv og belagte kvaliteter.
Relaterte produkter


-

- Address: No.8 Longxuan Road, Lijia Town, Wujin District, Changzhou, Kina
- Phone: +86-13301509168
- Email: [email protected]
- Vær den første til å vite
- For eksklusive tilbud og de siste tilbudene, registrer deg ved å oppgi e -postadressen din nedenfor.
- Raske lenker
Relaterte sertifiseringer:


